CNC机加工废水处理方法|CNC数控加工中心切削液废水处理案例
CNC废水介绍
CNC(Computer Numerical Control,核算机数控生产技术数控)焦化污废水 包括出现于机生产技术市场,愈加是合金、金属等材质的高精确度生产技术期间中。类似于焦化污废水 经常包含很多种影响物,若之间直接排放口会对区域环境和人卫生发生为严重影响,因而需使用行业生产技术补救标准后再直接排放口或使用。
CNC废水来源
- 冷却液废水:CNC加工过程中,冷却液用于降低刀具和工件的温度,长期循环使用后因杂质积累、变质而形成废液。
- 清洗废水:加工后的零部件需用清洗剂去除表面油污、金属碎屑等,产生含油、化学药剂及悬浮物的废水。
- 设备维护废水:机床润滑系统泄漏、设备冲洗等环节产生的含油废水。
CNC废水主要成分
- 重金属离子:如铜、镍、锌等(来自金属加工碎屑和冷却液添加剂)。
- 油脂类物质:矿物油、切削液、润滑油等。
- 化学需氧量(COD)和生化需氧量(BOD):由有机物(如表面活性剂、乳化剂)导致。
- 悬浮物(SS):金属粉末、塑料碎屑等。
- 酸碱物质:部分清洗剂为酸性或碱性。
CNC废水处理案例
案例一:某汽车零部件制造厂
- 废水特点:日均水量20吨,含高浓度乳化油(油类>5000 mg/L)、COD>8000 mg/L。
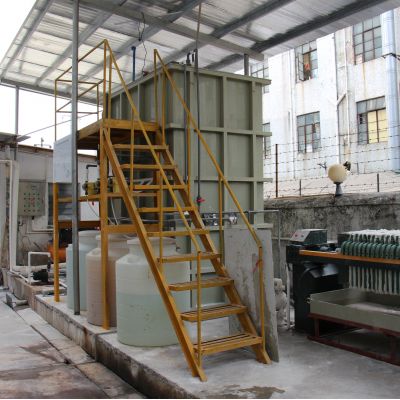
- 处理工艺:
- 破乳预处理:投加破乳剂(如聚合氯化铝)分离油水。
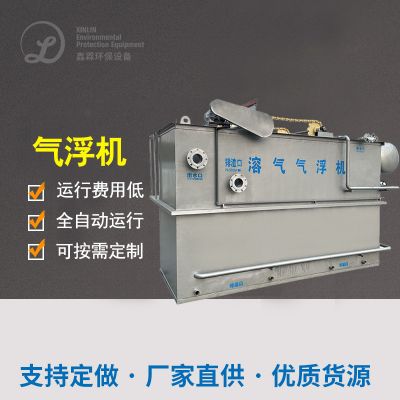
- 气浮除油:通过溶气气浮机去除浮油及悬浮物。
- 生化处理:采用A/O工艺(厌氧-好氧)降解有机物,COD去除率>90%。
- 深度过滤:活性炭吸附+膜过滤确保出水达标。
- 处理效果:出水油类<5 mg/L,COD<100 mg/L,达到《污水综合排放标准》(GB 8978-1996)一级标准。
案例二:某精密电子加工企业
- 废水特点:含铜离子(50-100 mg/L)、微量切削液及高SS。
- 处理工艺:
- 化学沉淀:投加氢氧化钠调节pH至9-10,铜离子形成氢氧化铜沉淀。
- 混凝沉淀:PAC+PAM强化絮凝,去除SS和胶体物质。
- 离子交换:残余重金属通过树脂吸附进一步去除。
- 紫外线消毒:杀灭微生物后回用于车间清洗。
- 处理效果:铜离子浓度<0.5 mg/L,SS<10 mg/L,回用率超70%,年节约用水成本约50万元。
总结
CNC废水除理除理需依据按照组成成分抉择搭档加工过程,突出的关注油脂转移、高价属删去及有机有机化学物可降解。借助事例内见,工具有机电化学发光(如气浮、水解)切合生化学或进一步除理方法(如膜过滤程序、铁离子交互)能很好达成符合标准尾气排放或的资源使用,具有条件与成本效用。

 扫一扫添加微信