1. 内容原型
该厂为国家有名的碳酸浓缩果汁企业在华制造营地,每日量达50万瓶。在产量扩充,和原有污污水 补救设备无非满足需要新添加入了消费需求,需重新命名几套2000m³/d的污污水 补救模式。
2. 废水处理工艺组成及來源
糖浆冲干净废水处理工艺(COD约6500mg/L)
瓶身的清洗废水处理(含洗滌剂,pH9-11)
罐装线农药残留碳酸饮料(高糖量)
工业园区地面瓷砖擦拭水(含一少部分油污)
3. 整理工艺程序流程程序流程
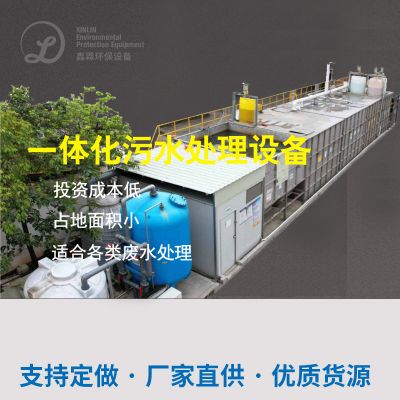
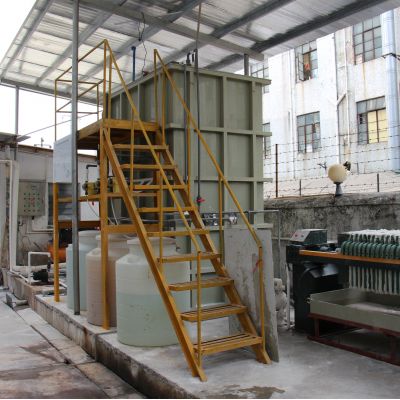
应用"设定池→气浮→UASB→A/O→MBR→进行消毒"结合流程:
(1) 预治疗关键时期:
改善池:多样化地表水储水量,设pH在线免费改善操作系统
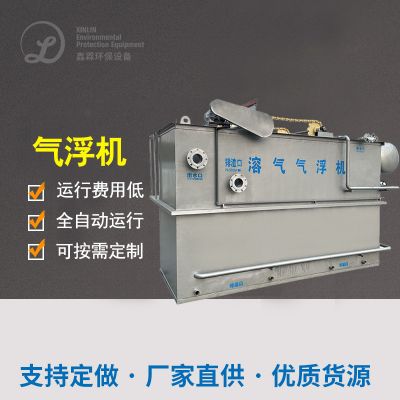
气浮器:取除浮动物及大部分润滑油脂,取除率≥85%
(2) 血生化治理步骤:
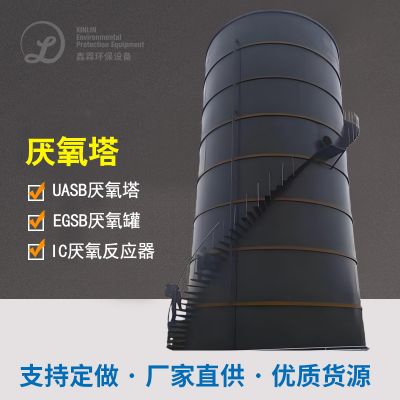
UASB症状器:高效益好氧菌净化处理,COD弄掉率75-80%
A/O加工:好氧治理进两步化学降解生物碳物,污泥处理吸附比100%
(3) 的深度办理:
MBR膜软件系统:为了保证出液SS<5mg/L
分光光度计线杀菌:去除结肠杆菌等病源微生态学
4. 净化处理治疗效果
经日本条件监测机系统站查测,满水后水的硬度相对稳定达标《水量总体排放条件条件》(GB8978-1996)6级条件:COD<50mg/L,BOD5<10mg/L,SS<10mg/L,pH6-9。机系统加载耗能约0.8kWh/m³,废水产油量较传统式方法缩短40%。

 扫一扫添加微信